列表卡片摘要:治具定位、環境噪音與操作方式對再現性的影響,以及怎麼把「不一樣」變成可以查的數字。
同一顆樣品、同一台設備、同一位操作人員,早上與下午量出來的數據不一樣——這是產線與研發實驗室都會遇到的狀況。要處理它,得先把「不一樣」變成一個可以追的數字,再回頭找來源。
先把變異量化,再談改善

憑印象判斷數據穩不穩定,通常會停在各說各話。實務上用 Gage R&R:以同一組受測物、由不同人員重複量測,分析量測系統本身造成的變異占容差的比例。有了這個比例,才知道問題出在量測系統還是產品本身,也才知道改善之後究竟有沒有變好。
做這件事的時機也很重要。設備剛交機、換過治具、換了機種,或是產線調整過位置之後,都值得重新做一次,留下一份當時的基準;日後數據有疑慮時,才有東西可以對照。治具交付時可一併提供這類分析報告。
最常見的來源是治具定位
距離或角度只要差一點,量出來的頻率響應與音壓就會不一樣。凡是靠人工擺放、以目視對位的環節,都是變異的來源。把距離與角度交給機構固定、不依賴操作習慣,是最有效的一步。
受測物本身的夾持方式也算在內。夾得太鬆會位移,夾得太緊會改變振動狀態,兩者都會反映在數據上;固定點該落在哪裡,要跟著受測物的結構一起設計,不是找個地方夾住就好。
換機種時也要注意。模組化的治具只更換部分結構,定位基準維持不變,比每次重做一整組更容易保持一致。
環境噪音的變化常被忽略
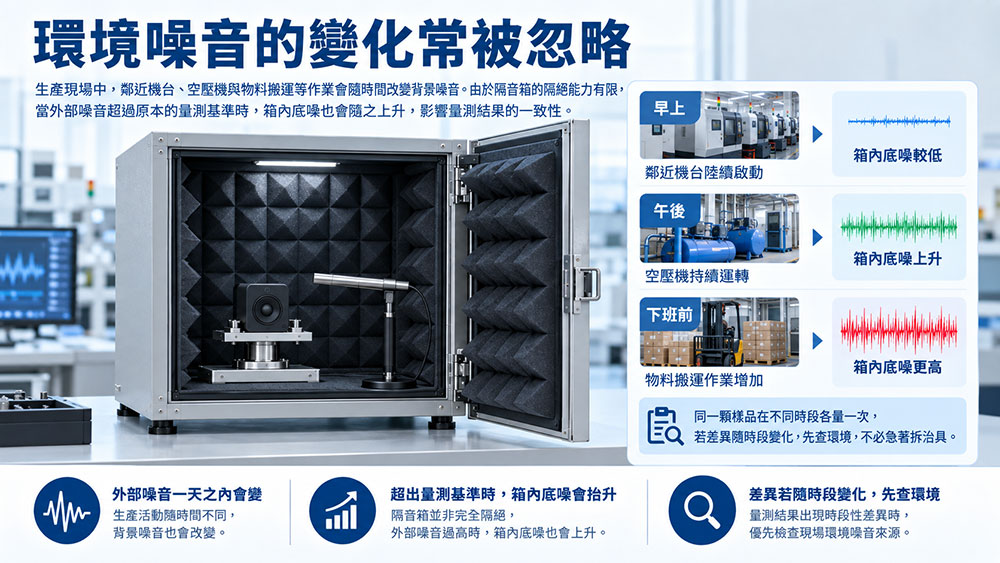
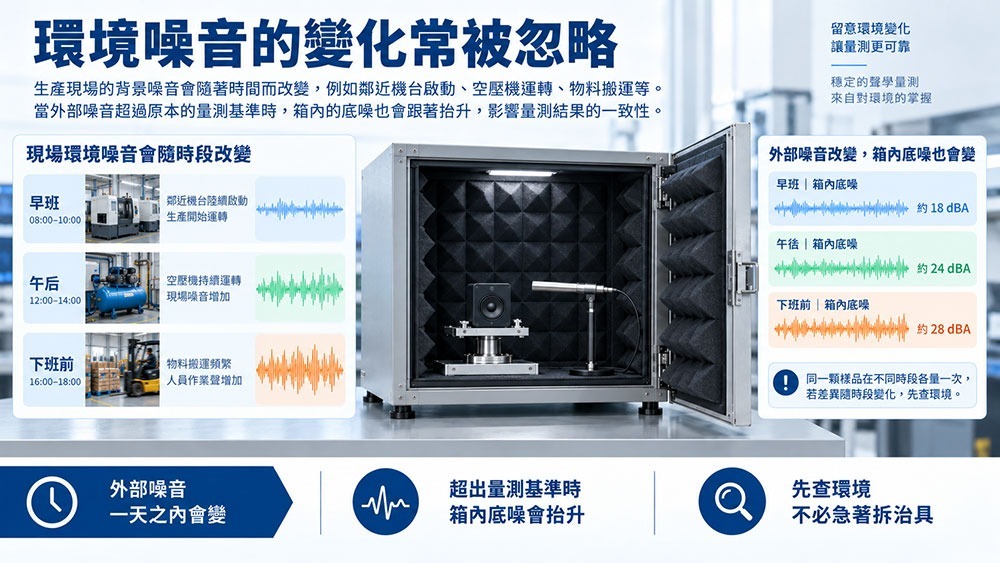
產線的背景噪音一天之內會變。隔壁機台啟動、空壓機運轉、下班前的搬運,都會讓箱外噪音上升。箱體的隔音能力有限,外部一旦超出當初的量測基準,箱內的底噪就跟著抬起來。
判斷方式很直接:把同一顆樣品在不同時段各量一次,若差異隨時段變化,先查環境,不必急著拆治具。
操作方式要寫成一份文件
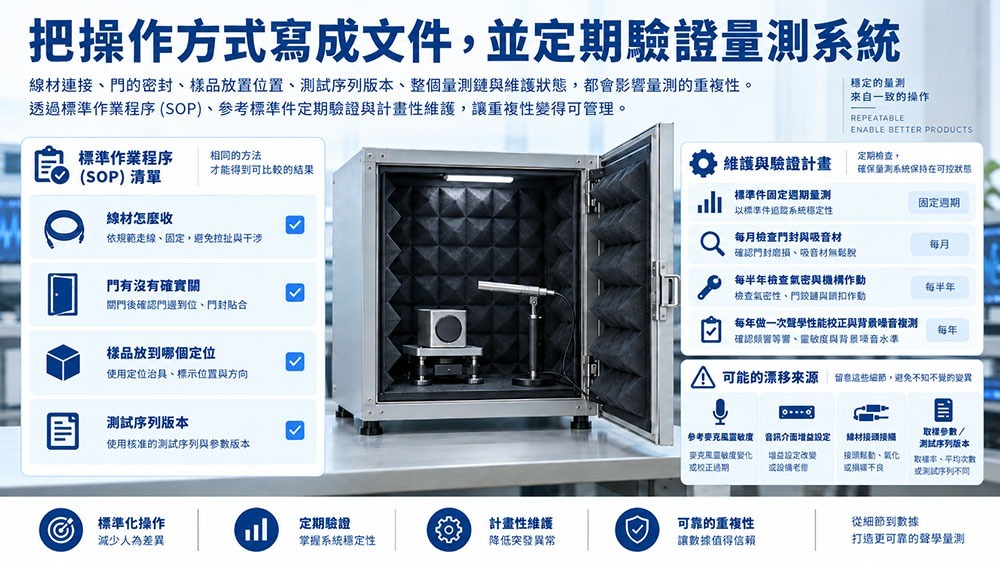
線材怎麼收、門有沒有壓實、樣品放到哪個定位、測試序列跑的是哪一版——這些細節若只存在資深人員的手感裡,人一換就會反映在數據上。把步驟寫成操作說明,並在交機時完成教育訓練,是維持再現性最便宜的做法。
器材與線路本身也會漂
把治具與環境都排除之後,還要往量測鏈路上游看。參考麥克風的靈敏度會隨時間與溫濕度變化,音訊介面的增益設定被改動過、線材接頭接觸不良、取樣參數與測試序列換了版本,都會讓數據整體平移。
查法是留一顆狀態穩定的標準件,固定週期量一次、記錄下來。標準件的數據一旦跟著動,問題就不在受測物,而在量測系統本身。
定期檢查的是密合與吸音
門封老化、吸音材鬆脫、氣密下降,都會讓隔音能力慢慢退。建議每月檢查外觀、門封與吸音材,每半年檢查氣密與機構作動,每年做一次聲學性能校正與背景噪音複測。數據漂移常常不是突然發生,而是這幾項累積出來的。
若手上的數據已經出現漂移,可提供受測物與現行的測試條件,我們可協助安排量測再現性驗證。
聲智科技股份有限公司 service@ai-a.com.tw 03-360-9617